铸铁件加工工艺 绿砂与壳型铸造在壳体、泵鼓、风机叶片及螺旋桨叶片中的应用
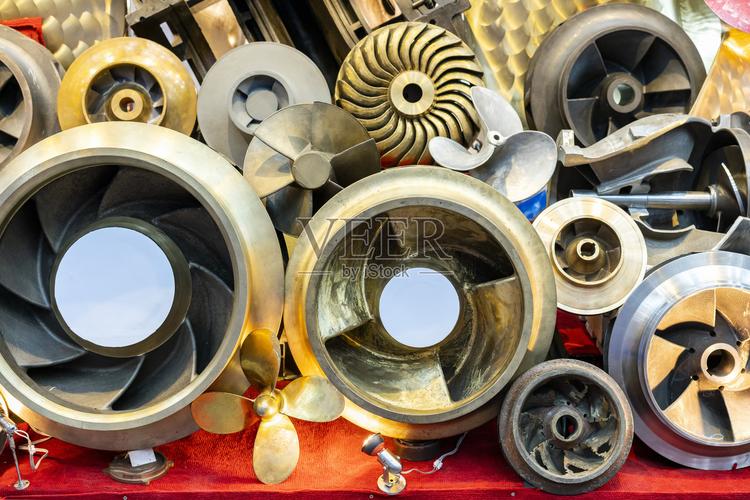
铸铁件因其良好的铸造性能、耐磨性和成本效益,被广泛应用于机械制造、流体输送、通风设备及船舶推进等领域。对于形状复杂、性能要求各异的铸铁件,如壳体、泵鼓、风机叶片和螺旋桨叶片等,选择合适的造型工艺至关重要。绿砂铸造和壳型铸造是两种常用的方法,它们各自具有独特的优势和适用范围。
一、绿砂铸造工艺
绿砂铸造是传统的砂型铸造方法,其型砂由原砂、黏土(膨润土)、水及其他添加剂组成,因不经烘干直接浇注而得名。该工艺成本低、生产周期短、适应性强,适合中小批量及大型铸铁件的生产。
在壳体、泵鼓类铸铁件中的应用
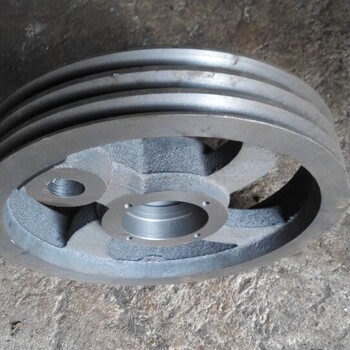
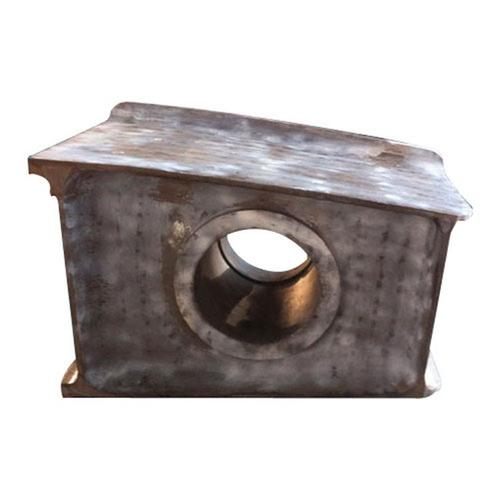
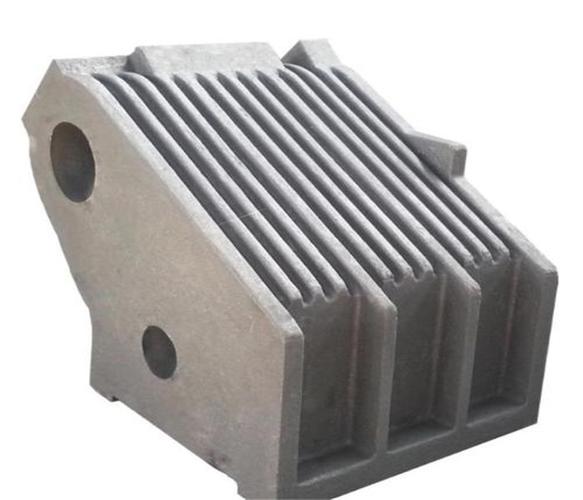
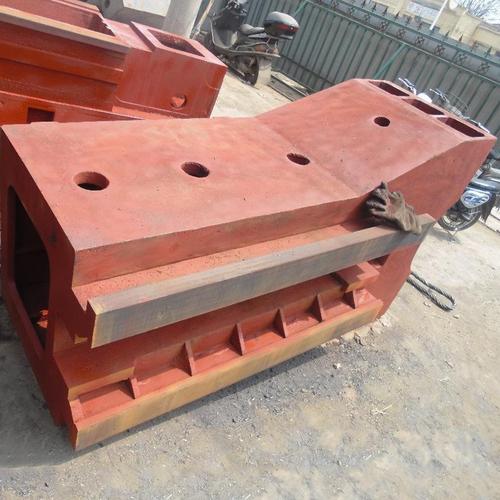
壳体和泵鼓通常具有复杂的内部空腔和法兰结构,对尺寸精度和表面质量有一定要求。绿砂铸造通过手工或机器造型,能够制成较复杂的砂型和砂芯,满足壳体类零件的生产需求。其优势包括:
- 模具成本较低,适合多品种、小批量生产;
- 砂型退让性好,可减少铸件裂纹;
- 生产效率高,易于机械化流水线作业。
但对于薄壁、高尺寸精度的壳体,绿砂铸造的表面粗糙度和尺寸公差相对较大(CT8~CT10级),可能需增加加工余量。
二、壳型铸造工艺
壳型铸造(Shell Molding)采用覆膜砂(树脂砂)制成薄壳型,通过加热金属模板使树脂固化,形成高强度、高精度的型壳。该工艺生产的铸件尺寸精度高(CT6~CT8级)、表面光洁度好、铸件质量稳定,但模具和原材料成本较高,更适合中小型、批量较大或质量要求高的铸铁件。
在风机叶片、螺旋桨叶片等铸铁件中的应用
风机叶片和螺旋桨叶片对空气动力学或流体动力学性能要求极高,其叶型曲面复杂、壁厚均匀性要求严格,且需承受交变载荷。壳型铸造能够提供:
- 高精度叶型,减少后续加工;
- 优异表面质量,降低流体阻力;
- 良好的尺寸一致性,保证动平衡。
特别是对于中小型螺旋桨叶片和精确的风机叶片,壳型铸造可显著减少由于砂型变形或粗糙表面引起的性能偏差和生产废品率。对于大型船用螺旋桨,可能仍需要采用砂型铸造(如呋喃树脂砂)并结合数控加工,以保证整体性能。
三、工艺选择与对比
| 项目 | 绿砂铸造 | 壳型铸造 |
|------|----------|----------|
| 尺寸精度 | 较低(CT8~CT10) | 高(CT6~CT8) |
| 表面粗糙度 | Ra 12.5~25 μm | Ra 6.3~12.5 μm |
| 模具成本 | 低 | 高 |
| 生产效率 | 高 | 中 |
| 适用批量 | 单件至大批量 | 中大批量 |
| 典型应用 | 壳体、泵鼓 | 风机叶片、螺旋桨叶片(中小型) |
综上,壳体、泵鼓等大型厚壁件常采用绿砂铸造以降低成本并满足生产灵活性;风机叶片、螺旋桨叶片等形状复杂且对表面与精度要求高的铸铁件,则优选壳型铸造。实际生产中,还可根据具体技术要求、批量和经济性,复合使用两种工艺或开发新型造型材料,以实现最优的铸件质量与效益。
如若转载,请注明出处:http://www.btxhmj.com/product/56.html
更新时间:2026-10-13 18:52:28