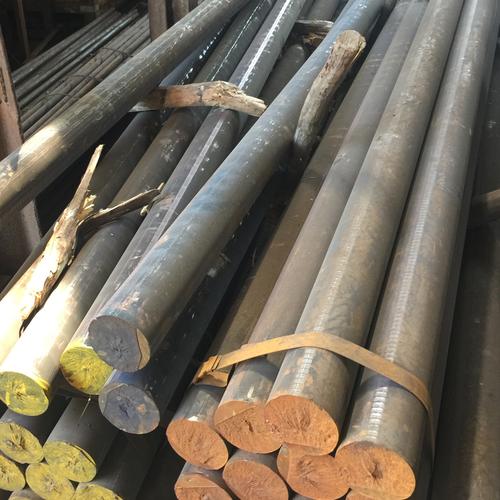
定制底座箱体铸铁件 球墨铸铁配件与消失模工艺在机械加工中的应用
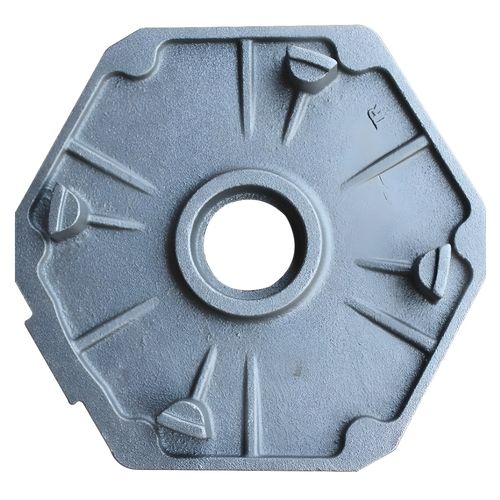
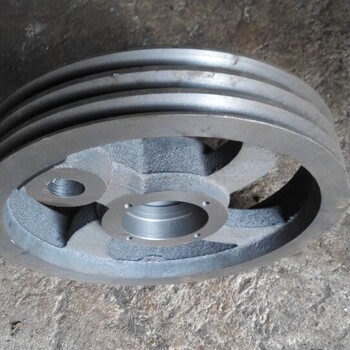
在机械制造领域,底座箱体、球墨铸铁配件、翻砂浇铸件以及消失模铸铁件等产品,是各类机械设备不可或缺的基础部件。这些铸铁件不仅承载着设备的重量与运行负荷,还直接影响机械的精度、稳定性和使用寿命。随着工业技术的发展,定制化生产与先进铸造工艺的结合,为机械行业提供了更为灵活、高效的零部件解决方案。
一、底座箱体铸铁件的功能与定制需求
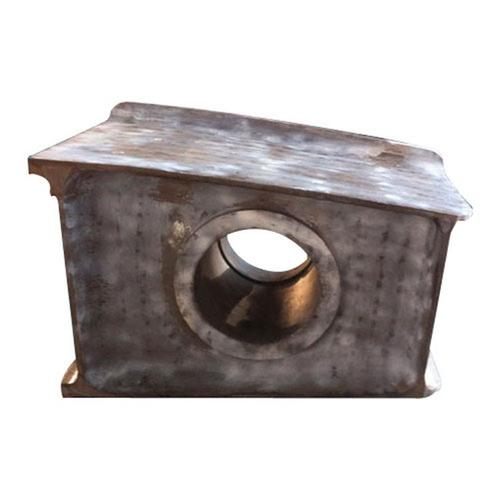
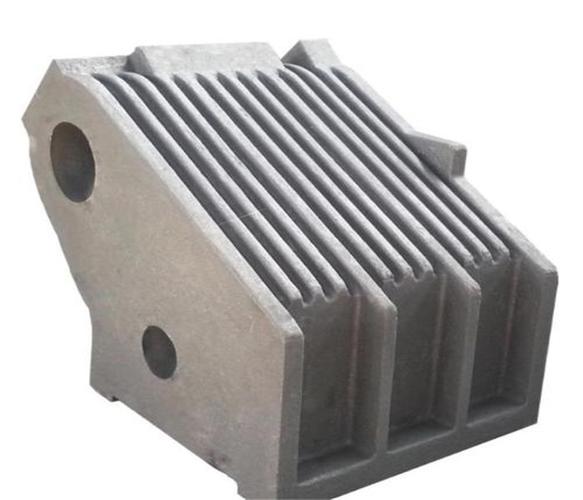
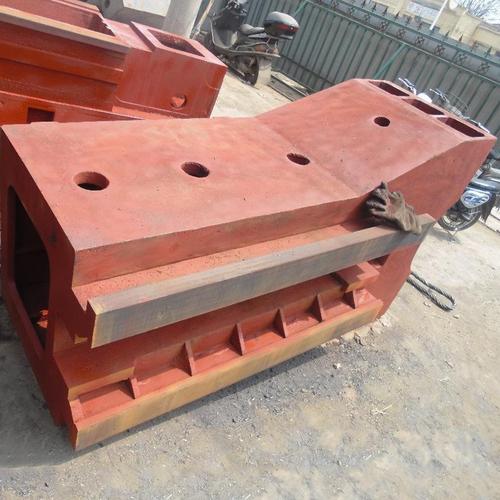
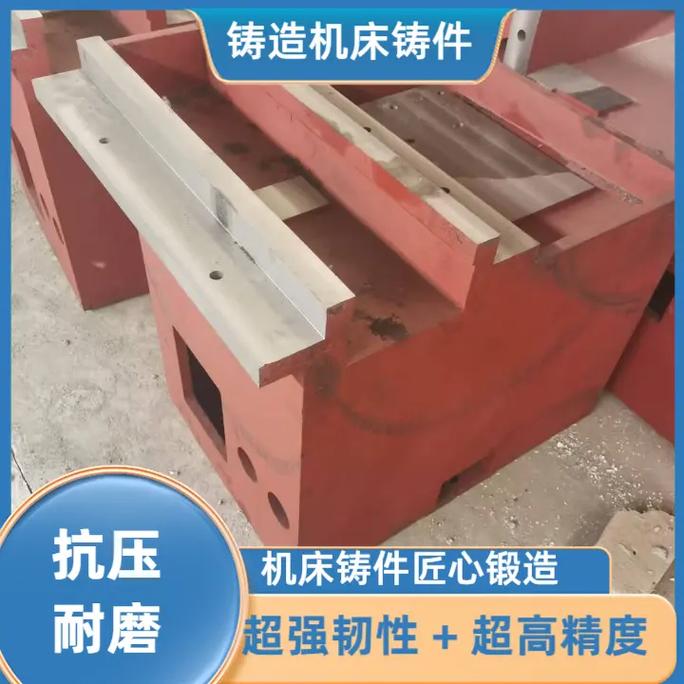
底座箱体通常作为机械设备的支撑基础,需要具备足够的强度、刚度和减震性能。采用铸铁材质,尤其是球墨铸铁,能够有效吸收振动,保证设备在高速运转下的稳定性。对于不同型号的机械,底座箱体的尺寸、安装孔位、加强筋布局等均有差异,因此定制化生产成为常态。通过三维建模与 simulation 分析,铸造企业可根据客户提供的图纸或样品,精确设计浇冒口系统,确保箱体铸件内部致密、无缩松、无气孔,满足后续加工要求。
二、球墨铸铁配件的性能优势
球墨铸铁通过球化处理和孕育处理,使石墨呈球状分布,从而显著提高材料的抗拉强度、屈服强度和延伸率,同时保留良好的耐磨性与切削加工性。在机械配件中,如齿轮箱壳体、曲轴、连杆、液压阀体等,球墨铸铁件被广泛应用。与普通灰铸铁相比,球墨铸铁配件能承受更高的交变载荷和冲击载荷,适用于重载、高速的工况环境。定制球墨铸铁件时,需严格控制化学成分、球化率及热处理工艺,以确保最终力学性能达到牌号要求,如QT450-10、QT600-3等。
三、翻砂浇铸与消失模铸造工艺对比
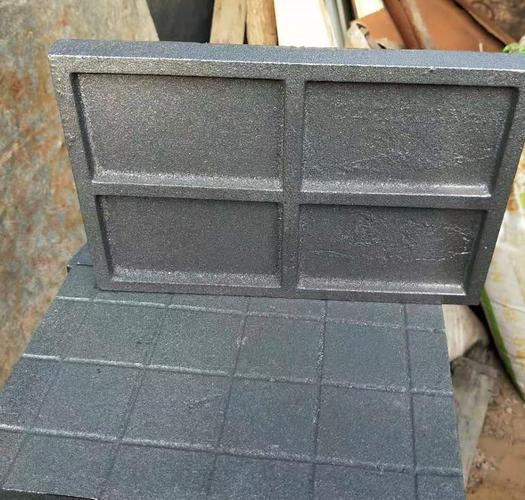
翻砂浇铸(砂型铸造)是传统的铸造方法,成本较低,适应性强,尤其适合单件小批量、大尺寸的铸铁件生产,如大型底座箱体。其工艺过程包括造型、制芯、合箱、浇注、落砂和清理。翻砂浇铸的尺寸精度和表面质量相对有限,劳动强度较大。
消失模铸造(EPS消失模)是一种近净成形工艺,采用泡沫塑料模型,涂覆耐火涂料后埋入干砂中,浇注时泡沫气化,金属液占据模型位置。该工艺无需分型和取模,铸件尺寸精度高,表面光洁,减少加工余量,特别适合结构复杂、难以起模的铸件,如发动机缸体、进气管、箱体类零件。对于定制底座箱体和球墨铸铁配件,消失模工艺可以大幅缩短生产周期,降低机加工成本,但模具成本较高,更适用于中小批量生产。
四、加工件与机械铸铁件的后续处理
铸造完成后的铸铁件通常需要经过热处理(退火、正火或调质)来消除内应力、改善组织。根据图纸要求进行机械加工,包括车、铣、镗、钻、磨等工序,以达到尺寸公差和形位公差。对于底座箱体,加工重点在于结合面的平面度、导轨的平行度以及安装孔的位置精度。精加工后的铸铁件还需进行防锈涂装或表面强化处理,以提高耐腐蚀性和外观质量。
五、定制流程与质量控制
定制铸铁件的一般流程为:需求沟通→图纸确认→工艺设计→模具制作→试制→检测→批量生产。在质量控制方面,需对原材料进行光谱分析,对浇注过程进行温度监控,对成品进行金相检验、硬度测试和无损探伤(如超声波、磁粉)。只有严格执行标准化作业,才能保证每一件球墨铸铁配件和底座箱体铸件符合机械设备的运行要求。
六、
定制底座箱体铸铁件、球墨铸铁配件、翻砂浇铸件及消失模铸铁加工件,在机械行业中扮演着基础而关键的角色。通过合理选择铸造工艺、优化材料性能并加强过程控制,可以显著提升机械设备的整体品质与可靠性。面向随着智能铸造与数字化模拟技术的发展,定制铸铁件将朝着更高精度、更短交期、更低成本的方向持续演进,为机械制造注入新的活力。
如若转载,请注明出处:http://www.btxhmj.com/product/55.html
更新时间:2026-10-13 01:20:47