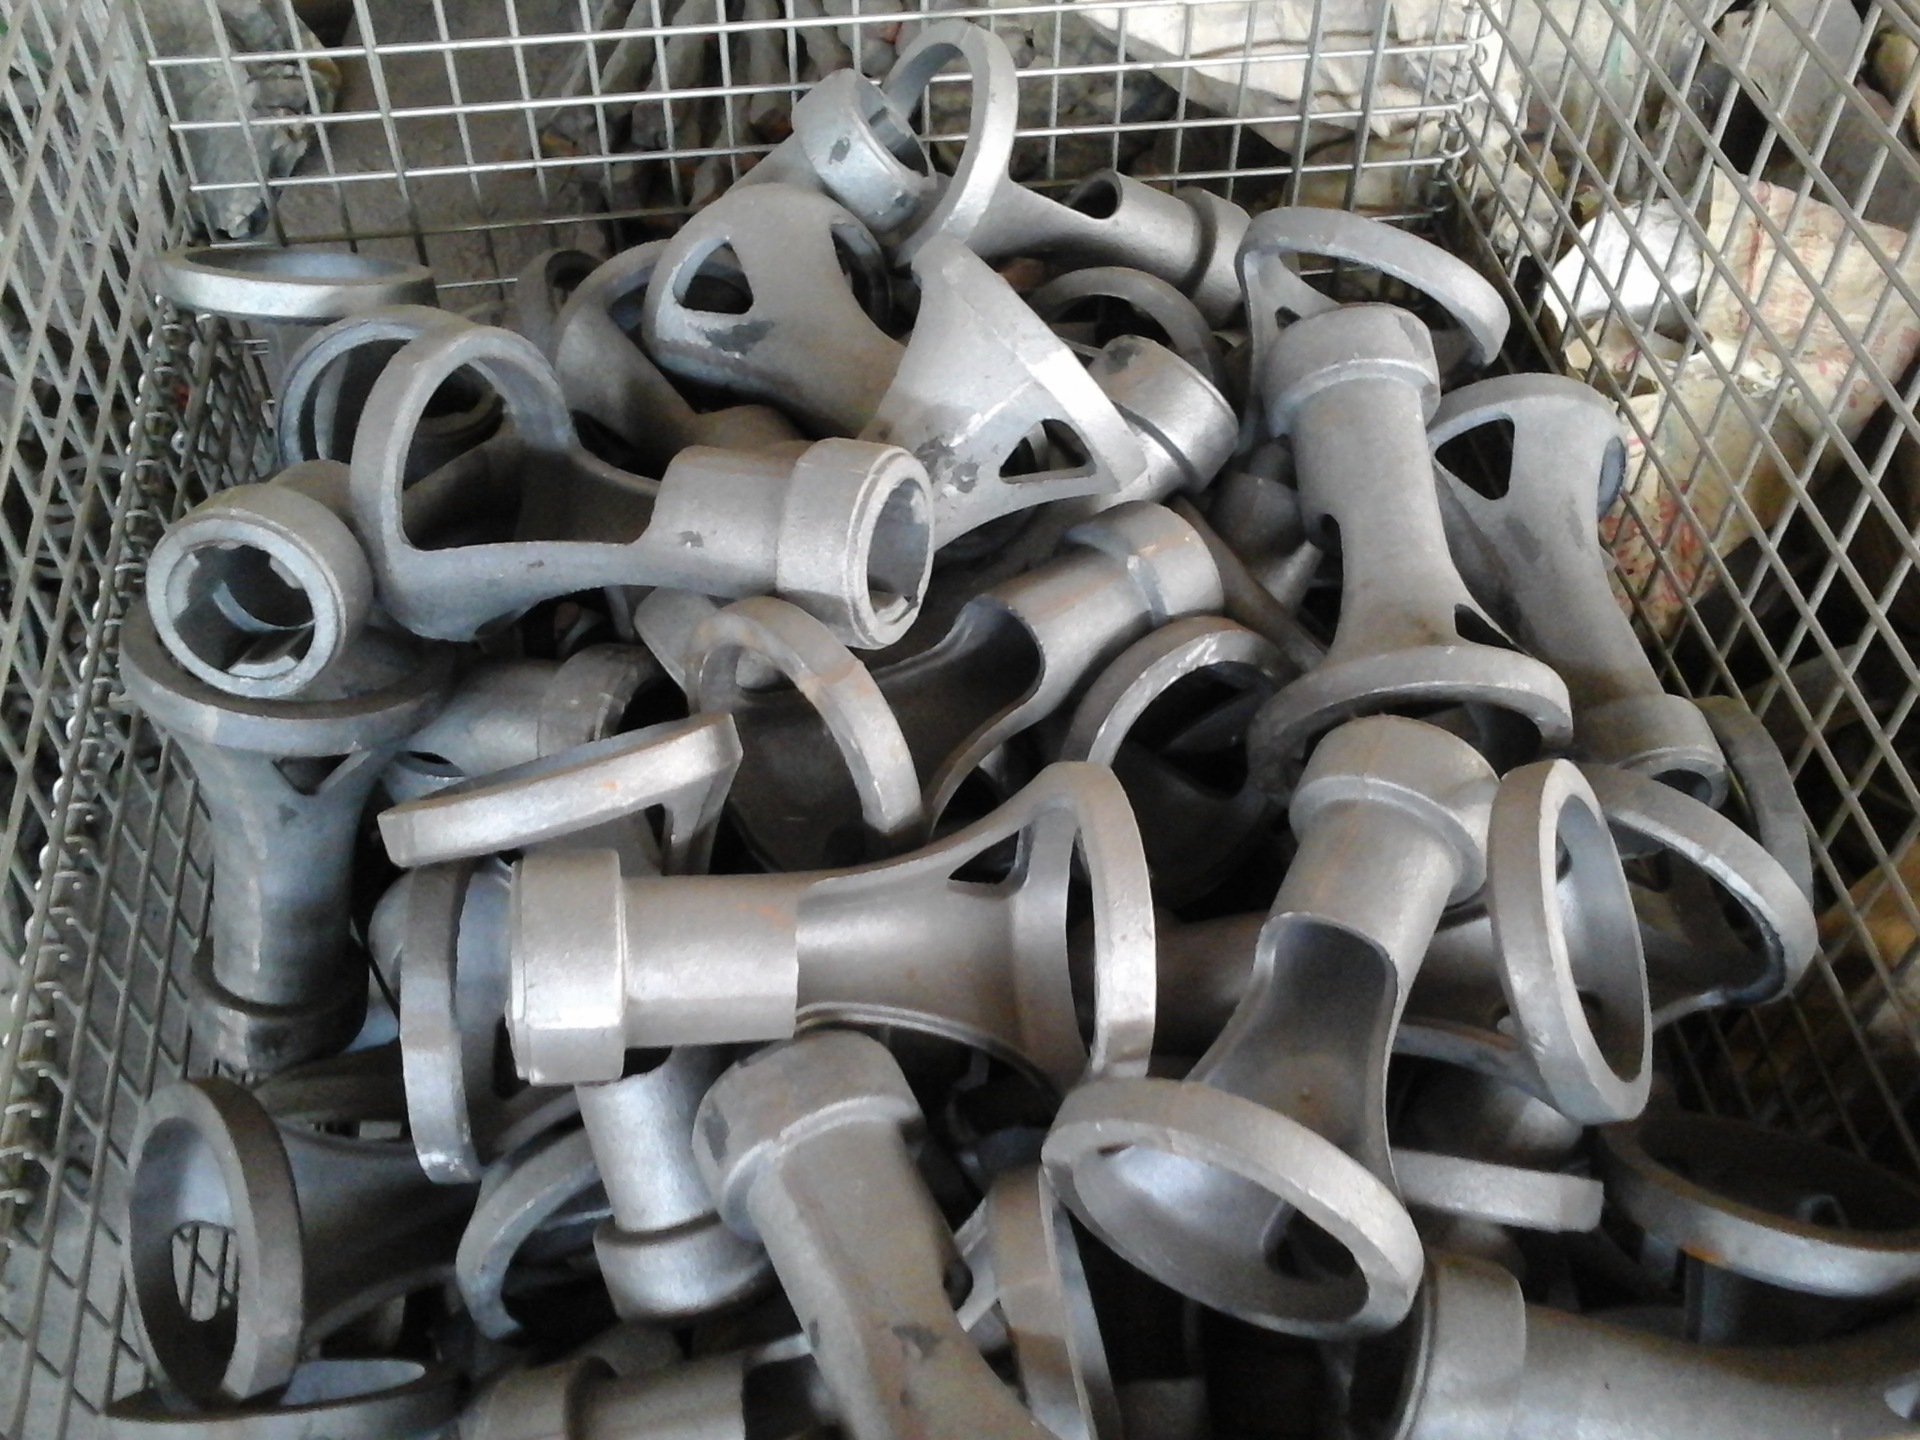
铸铁件硬度详解 影响因素、测试方法与优化途径

铸铁件因其良好的铸造性能、减震性和耐磨性,在机械制造、汽车、冶金等领域广泛应用。硬度是铸铁件的重要力学性能指标,直接影响其耐磨性、切削加工性和使用寿命。本文将系统介绍铸铁件硬度的基本概念、影响因素、测试方法及控制策略。
一、铸铁件硬度的基本概念
硬度是指材料抵抗局部塑性变形(如压痕或划痕)的能力。对于铸铁件,硬度通常通过布氏硬度(HB)、洛氏硬度(HRC)或维氏硬度(HV)来表示。由于铸铁组织中含有石墨,其硬度值受基体组织和石墨形态的共同影响。常见铸铁类型的硬度范围如下:
- 灰铸铁:170~300 HBW
- 球墨铸铁:150~350 HBW(经热处理可更高)
- 可锻铸铁:120~250 HBW
- 白口铸铁:400~600 HBW以上
硬度并非越高越好,需根据具体工况平衡强度、韧性和加工性能。
二、影响铸铁件硬度的主要因素
1. 化学成分
碳和硅是影响铸铁硬度的关键元素。碳当量增加会促进石墨化,降低硬度;反之,提高碳、硅含量利于形成珠光体基体,硬度上升。锰、铬、钼等合金元素可提高淬透性,形成硬质相,显著增加硬度。磷共晶也会增加局部硬度,但可能引起脆性。
2. 冷却速度
冷却速度决定铸铁的凝固组织。快冷(如金属型铸造)易得到细晶珠光体甚至白口组织,硬度较高;慢冷(如砂型铸造)则形成粗大石墨和铁素体基体,硬度较低。
3. 显微组织
基体组织对硬度起决定性作用。铁素体基体硬度低(约80 HB),珠光体基体硬度中等(约200~300 HB),马氏体或贝氏体基体硬度高(可达400 HB以上)。石墨形态和分布也影响整体硬度:球状石墨比片状石墨对基体的割裂作用小,硬度更均匀。
4. 铸造工艺与热处理
浇注温度、浇注速度、孕育处理等工艺参数影响石墨形核与生长。适当孕育可细化组织,提高硬度均匀性。热处理如正火、淬火回火可调整基体组织,从而改变硬度。例如,球墨铸铁通过等温淬火获得奥铁体组织,硬度可达30~45 HRC。
5. 残留应力与缺陷
铸造残留应力可能导致局部硬度波动。缩松、气孔等缺陷会降低硬度检测的有效性,并形成软点。
三、铸铁件硬度的测试方法
选择硬度测试方法时需考虑铸铁的均匀性和石墨的影响。
- 布氏硬度(HBW):最常用,压头为硬质合金球,试验力大,压痕大,能反映较大范围的组织平均硬度,适合灰铸铁和球墨铸铁。
- 洛氏硬度(HRC):用于硬度较高的铸铁件(如白口铸铁或淬火件),压痕小,操作简便,但受石墨影响可能波动。
- 维氏硬度(HV):适用于薄件或显微组织硬度测定,可区分基体和石墨的硬度。
- 里氏硬度(HL):便携式测试,用于大型铸件现场检测,需与布氏或洛氏进行换算。
检测时应注意试样表面粗糙度、压痕间距和边缘距离,并按照相关标准(如GB/T 231.1、GB/T 230.1)执行。对于铸铁,布氏硬度通常作为验收依据。
四、硬度对铸铁件性能的影响
硬度直接影响耐磨性和切削加工性。硬度过低,耐磨性不足;硬度过高,则难以切削,刀具磨损加剧。一般而言,灰铸铁硬度在170~250 HBW时具有较好的综合性能。球墨铸铁可通过控制硬度来满足不同应用,如发动机曲轴要求较高硬度以承受交变载荷,而某些管件则需较低硬度以保证韧性。
硬度与其他性能有关联:硬度过高往往韧性下降,易导致脆性断裂。因此,需根据服役条件合理设定硬度范围。
五、优化铸铁件硬度的途径
- 调整化学成分:控制碳当量在共晶附近,适当添加合金元素如铜、锡、铬,稳定珠光体,提高硬度。
- 优化铸造工艺:采用冷铁、控制浇注温度,改变冷却速度,细化晶粒。
- 热处理:正火可提高硬度并均匀组织;去应力退火可降低硬度、消除内应力;等温淬火可获得高硬度且韧性好的奥铁体。
- 孕育与球化处理:对球墨铸铁,采用合适的球化剂和孕育剂,改善石墨形态,使硬度更均匀。
- 质量检测与控制:定期进行硬度检测,结合金相分析,及时发现异常并调整工艺。
六、
铸铁件硬度是衡量其质量和适用性的核心指标之一。通过合理设计成分、严格控制铸造工艺和后续热处理,可以获得满足不同工况需求的硬度范围。正确选择硬度测试方法并严格按照标准执行,对于保证铸铁件质量至关重要。随着铸铁材料向高性能化发展,硬度的精确调控将成为提升竞争力的关键。
如若转载,请注明出处:http://www.btxhmj.com/product/40.html
更新时间:2026-10-13 06:41:27